 Ponteiras


Acabamento escovado em inox: qual abrasivo usar e como escolher?

Saiba como escolher lixas, mantas, rodas e discos abrasivos para obter um acabamento escovado uniforme em peças de inox e corrigir riscos sem comprometer a superfície.
O acabamento escovado em inox é obtido por meio de uma abrasão controlada que produz linhas finas e relativamente uniformes na superfície do metal. Para conseguir esse efeito, é necessário escolher um abrasivo adequado, preparar a peça e manter um padrão de trabalho durante o processo.
Em corrimãos, móveis de aço inoxidável, bancadas e componentes metálicos aparentes, pequenas diferenças de textura podem ficar bastante visíveis. Uma região com riscos mais profundos, marcas circulares ou brilho diferente costuma chamar a atenção, principalmente quando recebe iluminação lateral.
A escolha entre lixa, manta abrasiva, roda ou disco depende do estado inicial do inox e do acabamento desejado. Peças com marcas de solda precisam de uma preparação diferente daquelas que já possuem superfície escovada e necessitam apenas de pequenos reparos.
Conhecer a função de cada abrasivo ajuda a evitar remoção desnecessária de material e reduz a possibilidade de precisar refazer o serviço.
Qual é a diferença entre inox escovado, acetinado e polido?
Embora os três acabamentos sejam encontrados em peças de aço inoxidável, apresentam características visuais diferentes.
O inox escovado possui marcas abrasivas predominantemente orientadas em uma mesma direção. Essas linhas produzem uma textura característica, perceptível conforme a incidência da luz. É bastante utilizado em corrimãos, revestimentos metálicos, eletrodomésticos e peças decorativas.
O acabamento acetinado em inox apresenta aparência suave, com reflexos mais difusos e brilho moderado. Dependendo do processo empregado, pode ter uma textura direcional ou menos marcada. No mercado, os termos escovado e acetinado são frequentemente utilizados de maneira próxima, embora não indiquem necessariamente superfícies idênticas.
Já o inox polido com alto brilho apresenta uma superfície mais refletiva, podendo chegar ao acabamento espelhado. Sua produção normalmente envolve etapas progressivas de refinamento e polimento com abrasivos e compostos apropriados.
Na classificação de acabamentos industriais, o padrão nº 4 é frequentemente associado ao inox escovado. Ele apresenta linhas relativamente finas e uniformes, mas sua textura pode variar conforme os abrasivos e o processo de fabricação.
Para quem precisa recuperar uma peça existente, o melhor caminho costuma ser observar o acabamento original antes de selecionar o abrasivo. Uma superfície escovada com linhas bem definidas pode ficar visualmente diferente caso receba um refinamento excessivamente fino.
Qual abrasivo usar para fazer acabamento escovado em inox?
A escolha depende principalmente da quantidade de material que precisa ser removida, do formato da peça e da textura pretendida.
Lixas convencionais são utilizadas para corrigir marcas e preparar o metal. Mantas abrasivas ajudam a uniformizar a superfície. Rodas e cintas permitem trabalhar áreas maiores ou peças com geometria específica, enquanto discos podem auxiliar em correções localizadas.
Veja como essas opções se diferenciam:
| Tipo de abrasivo | Aplicação principal |
|---|---|
| Lixa para metal | Reduzir riscos mais profundos, marcas de fabricação e irregularidades antes do acabamento |
| Manta abrasiva | Suavizar riscos superficiais e uniformizar a textura do inox |
| Roda abrasiva ou roda mista | Trabalhar superfícies com remoção e refinamento progressivos |
| Cinta abrasiva ou cinta de manta | Produzir ou recuperar acabamentos em tubos e superfícies compatíveis |
| Disco de acabamento | Refinar áreas localizadas e reduzir pequenas marcas superficiais |
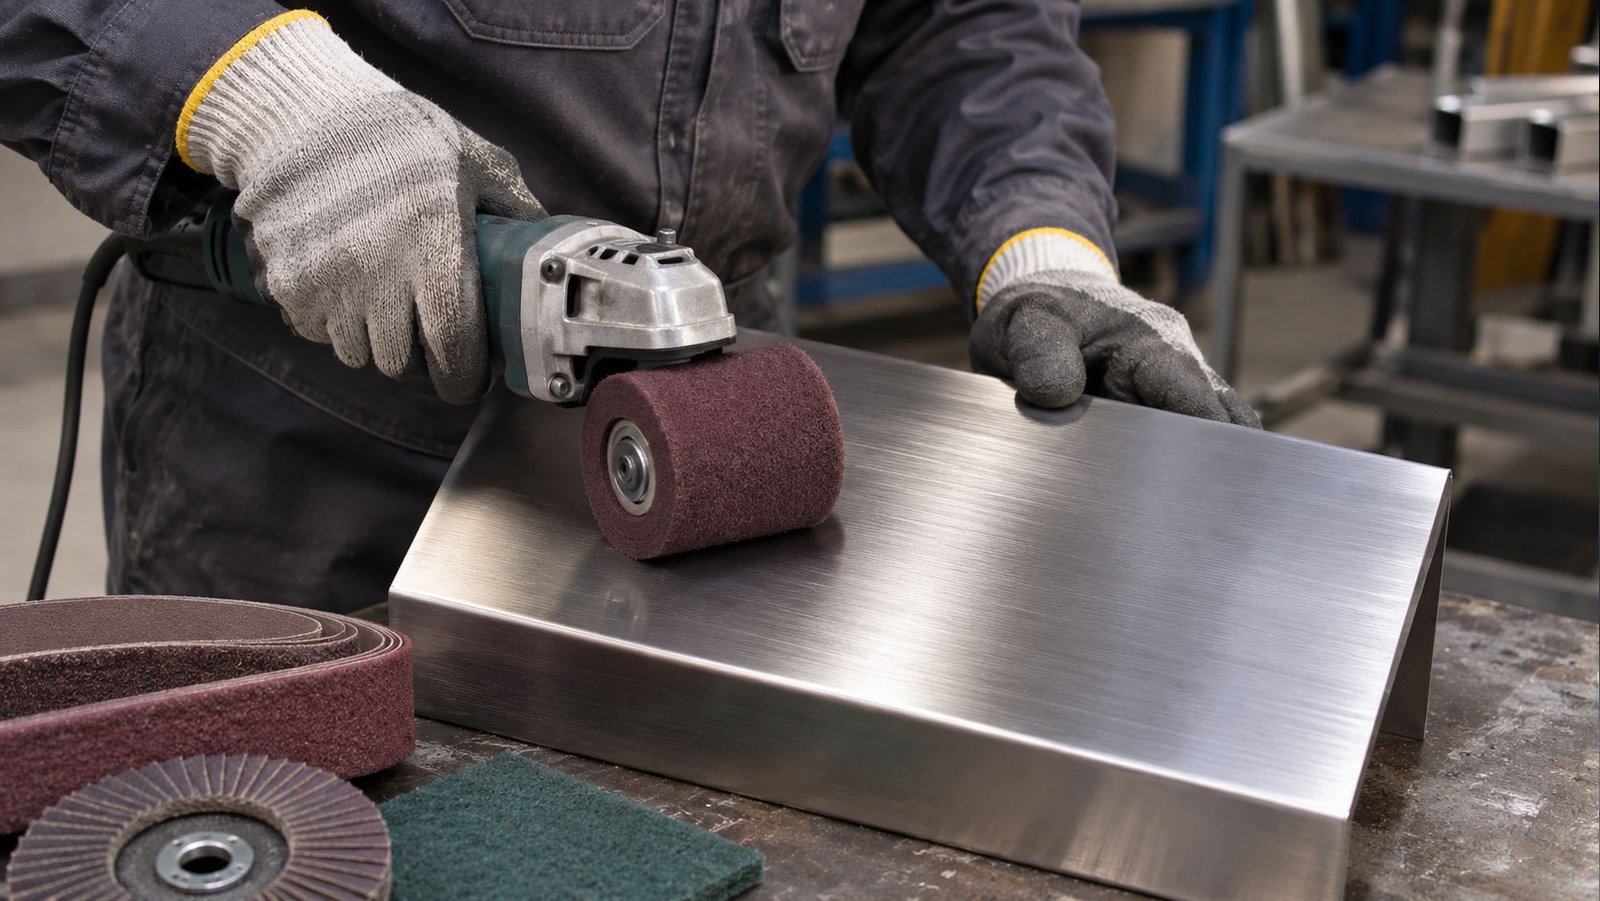
A manta abrasiva costuma ser uma boa opção para peças que já estão relativamente uniformes. Sua estrutura flexível acompanha contornos e permite um contato menos rígido com a superfície.
Para trabalhos manuais de acabamento médio, por exemplo, a manta abrasiva pode ajudar a suavizar pequenas marcas em aço inoxidável. Sua flexibilidade também facilita a aplicação em peças com curvas e cantos arredondados.
Entretanto, quando o inox apresenta riscos profundos, uma manta fina dificilmente conseguirá eliminar as marcas sozinha. Nesse caso, o trabalho deve começar por um abrasivo com maior capacidade de remoção.
Como escolher a granulometria para escovar inox?
A granulometria influencia a intensidade dos riscos produzidos pelo abrasivo. Grãos mais grossos removem material com maior intensidade e deixam marcas mais pronunciadas. Os mais finos proporcionam refinamento e reduzem a profundidade das marcas anteriores.
Em operações de acabamento de inox, lixas de grãos intermediários, como P120, P180 e P240, podem ser utilizadas em diferentes etapas. Grãos mais finos, como P320, também são empregados quando o processo exige maior refinamento.
Esses números servem como referências de granulometria para lixas revestidas. A escolha efetiva depende da superfície inicial e do padrão pretendido.
Em mantas abrasivas, são comuns classificações como médio, fino, muito fino e superfino. Elas não apresentam equivalência direta e universal com os números de grão das lixas convencionais.
A cor da manta também não deve ser utilizada como único critério. Uma manta vermelha pode apresentar uma classificação diferente de outra visualmente semelhante, dependendo do fabricante e da linha.
Para evitar diferenças perceptíveis entre peças produzidas em uma mesma oficina, convém padronizar o tipo de abrasivo, a sequência de preparação e as condições de utilização.
Como escovar inox e conseguir uma superfície uniforme?
O acabamento escovado exige atenção desde a preparação da peça. Mesmo utilizando um abrasivo adequado, a execução pode deixar manchas visuais quando existem diferenças na pressão, na direção dos movimentos ou no estado da superfície.
Comece avaliando os riscos existentes
Antes de iniciar o trabalho, observe a peça sob diferentes ângulos de iluminação.
Verifique se existem marcas de solda, riscos profundos, rebarbas, regiões brilhantes ou diferenças entre o acabamento original e as áreas que serão recuperadas.
Uma chapa nova que já recebeu acabamento escovado de fábrica pode precisar apenas de um refinamento localizado. Um tubo que passou por soldagem e desbaste provavelmente exigirá uma preparação mais extensa.
Sempre que possível, faça um teste em uma região pouco aparente ou em uma amostra do mesmo material. Isso ajuda a comparar a textura obtida com o resultado desejado.
Corrija as marcas profundas antes do acabamento fino
Quando existem riscos profundos, comece com um abrasivo capaz de reduzir essas irregularidades sem provocar remoção excessiva de material.
Em uma peça que passou por soldagem, por exemplo, pode ser necessário nivelar a região com um disco flap ou outro abrasivo adequado para inox. Depois, o trabalho continua com produtos de menor agressividade.
A sequência deve ser progressiva. Cada etapa precisa reduzir suficientemente as marcas produzidas pela anterior.
Se a superfície ainda apresentar sulcos profundos, avançar diretamente para uma manta superfina tende a deixar esses defeitos visíveis.
Em superfícies que exigem remoção e refinamento, a roda mista pode ser considerada. Sua construção combina lixa e manta abrasiva, permitindo escolher versões com diferentes granulometrias conforme a etapa do trabalho e a compatibilidade com o equipamento.
Mantenha o sentido do escovamento
A direção do trabalho é uma das principais características do inox escovado.
Em superfícies planas, como chapas e painéis de mobiliário, o acabamento costuma ser produzido por movimentos lineares e paralelos. É recomendável manter essa orientação durante a etapa final.
Se parte da peça for trabalhada verticalmente e outra receber movimentos diagonais, a diferença poderá aparecer quando a luz atingir a superfície.
Em tubos e corrimãos, o sentido deve acompanhar a aparência pretendida, respeitando o acabamento original quando o serviço for de recuperação.
Ferramentas com cintas abrasivas e rodas apropriadas ajudam a produzir marcas direcionais. Discos rotativos convencionais, por sua geometria, podem deixar padrões circulares ou sobrepostos, exigindo uma etapa posterior de uniformização.
Controle a pressão e a velocidade de trabalho
Pressionar excessivamente o abrasivo pode provocar marcas localizadas, remoção desigual de material e aquecimento da peça.
Esse cuidado merece atenção especial em chapas finas, tubos e peças aparentes. Uma região que recebeu pressão elevada pode apresentar textura diferente do restante da superfície.
Procure manter uma condução estável, com movimentos regulares e pressão compatível com o produto utilizado.
Em equipamentos motorizados, trabalhe somente dentro das condições previstas pelo fabricante, considerando a velocidade permitida, o sistema de fixação e as características do acessório.
Por que os riscos continuam aparecendo depois do acabamento?
Uma situação comum em serralherias é terminar o escovamento e perceber que determinadas marcas continuam visíveis, mesmo depois da aplicação de uma manta abrasiva fina.
Isso pode acontecer porque o abrasivo utilizado não consegue remover material suficiente para alcançar a profundidade dos riscos existentes.
Imagine uma chapa de inox que recebeu uma lixa grossa durante a remoção de uma marca de solda. Se o profissional passar diretamente para uma manta muito fina, ela poderá suavizar a aparência geral sem eliminar os sulcos deixados pela operação anterior.
O resultado pode apresentar uma superfície aparentemente acetinada, mas com riscos mais profundos ainda perceptíveis.
Outras situações também prejudicam o acabamento:
- Mudança na direção do trabalho: produz marcas que se destacam do padrão original.
- Pressão irregular: pode criar faixas com texturas diferentes.
- Abrasivo excessivamente grosso: deixa riscos que exigem novas etapas de refinamento.
- Abrasivo desgastado ou inadequado: pode dificultar a obtenção de um padrão uniforme.
- Preparação insuficiente: permite que defeitos de soldagem, desbaste ou fabricação permaneçam visíveis.
Quando o acabamento apresenta essas diferenças, a correção depende da origem do problema. Em alguns casos, uma nova passagem com manta apropriada é suficiente. Em outros, será necessário retornar a uma etapa anterior de lixamento.
Acabamento escovado em corrimãos, tubos e peças aparentes
O formato da peça interfere diretamente na escolha da ferramenta e do abrasivo.
Corrimãos e tubos de inox
Corrimãos de inox exigem atenção à continuidade do acabamento, principalmente em emendas, curvas e regiões próximas às soldas.
As cintas abrasivas utilizadas em equipamentos específicos para tubos permitem trabalhar superfícies cilíndricas com maior área de contato, acompanhando parte de sua circunferência.
Depois da preparação, uma cinta de manta abrasiva compatível pode ser utilizada para refinar e uniformizar a textura. A seleção entre versões médias, finas e superfinas dependerá do acabamento pretendido.
Em reparos localizados, também é necessário observar a transição entre a região trabalhada e o restante do corrimão. Se a diferença de textura continuar visível, pode ser necessário ampliar a área de uniformização.
Chapas, bancadas e mobiliário metálico
Em chapas de inox utilizadas em bancadas, móveis e revestimentos, o acabamento precisa apresentar continuidade visual.
Rodas abrasivas e equipamentos de lixamento adequados podem facilitar o trabalho em superfícies maiores. Em ajustes manuais, a manta abrasiva permite trabalhar pequenas regiões e contornos.
Se a peça já possui escovamento de fábrica, convém preservar a direção e aproximar a textura produzida daquela existente.
Uma passagem com abrasivo superfino pode deixar a região reparada visualmente mais lisa que o restante da chapa. Por isso, a menor abrasividade disponível nem sempre corresponde à melhor escolha.
Cuidados para evitar manchas e contaminação do inox
O cuidado com as ferramentas merece atenção especial em oficinas que trabalham com aço carbono e aço inoxidável.
Abrasivos utilizados anteriormente em aço carbono podem carregar partículas de ferro. Quando essas partículas são transferidas para o inox, podem contribuir para o aparecimento de pontos de oxidação.
Por isso, recomenda-se separar os abrasivos destinados ao aço inoxidável, evitando o compartilhamento de discos, mantas e escovas contaminados.
Também é importante remover resíduos da peça e manter a área de trabalho limpa.
Quando houver soldas com coloração térmica, carepas ou suspeita de contaminação, a recuperação das condições superficiais poderá exigir procedimentos específicos de limpeza e tratamento, além do acabamento mecânico.
Durante as operações, utilize os equipamentos de proteção individual apropriados, mantenha as proteções da máquina instaladas e confirme a compatibilidade entre abrasivo, ferramenta, fixação e velocidade máxima permitida.
Abrasivos para acabamento em inox na RJS
Para obter um acabamento escovado uniforme, escolha os abrasivos conforme o estado da superfície, o tipo de ferramenta e o resultado desejado. Respeitar a sequência de preparação e refinamento ajuda a reduzir marcas e evitar retrabalho.